服务热线
+86 531 88755585

技术原理
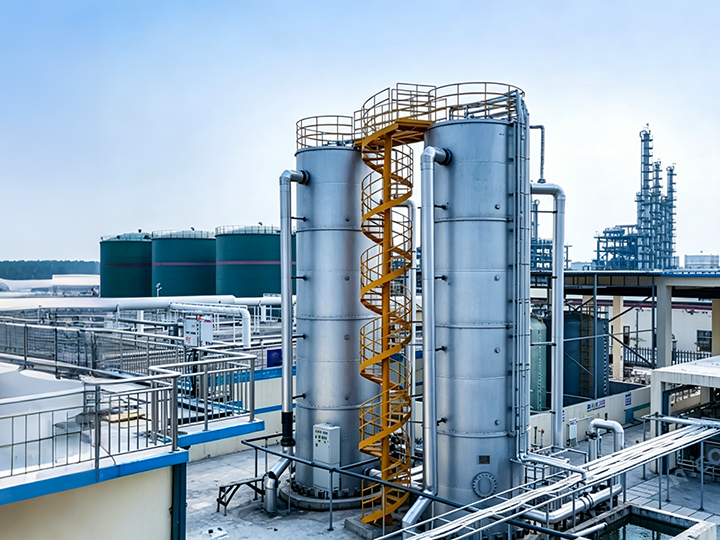
芬顿流化床工艺是一种基于非均相催化的高级氧化技术。其核心原理是在酸性条件下,利用双氧水与亚铁离子反应产生具有极强氧化能力的羟基自由基,高效降解水中的难降解有机物。与传统均相芬顿不同,该工艺利用流化床反应器,使铁离子在载体表面结晶形成催化活性层,实现催化剂的循环利用,大幅减少铁离子流失。
工艺特点
污泥大幅减量:通过载体结晶技术,绝大部分铁离子以晶体形式附着在载体表面,铁泥产量减少,显著降低危废处置成本。
运行成本较低:减少酸碱调节药剂及硫酸亚铁药剂消耗。
处理效能卓越:流化状态强化了传质效率,抗冲击负荷能力强,能稳定实现COD深度去除,出水水质更优。
技术原理
电催化氧化技术是一种基于电极反应的高级氧化工艺。其核心原理是在电场作用下,利用特制阳极(如DSA电极)直接氧化污染物,或催化水分子/溶解氧产生羟基自由基(·OH)、活性氯等强氧化剂,将有机物无选择性地矿化为二氧化碳和水。
工艺特点
环境友好:反应条件温和,无需投加大量化学药剂,无二次污染,属于清洁处理技术。
自动化程度高:以电子为试剂,通过电流电压精准控制反应进程,设备紧凑,操作管理简便。
氧化效能强:产生的羟基自由基氧化电位极高,能有效降解传统生化法难以处理的持久性有机污染物。
技术原理
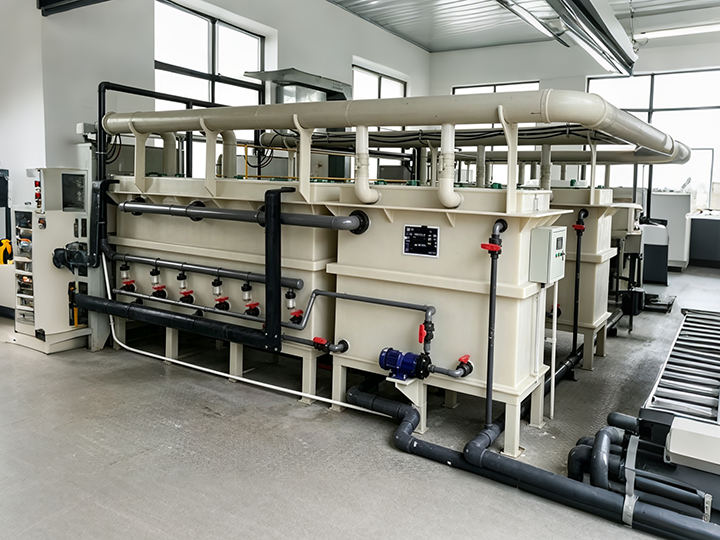
直流电解技术利用直流电场驱动电化学反应净化污水。其核心原理是废水作为电解液,污染物在阴、阳两极发生直接氧化还原反应;同时,电极产物引发间接氧化、电絮凝及电气浮等次级反应,实现污染物的降解、沉淀与分离。
工艺特点
操作灵活可控:常温常压下运行,无需大量投加化学药剂。可通过实时调节电流密度或槽电压精准应对进水水质波动,易于自动化管理。
设备紧凑占地小:电解槽结构简单,对进水水质适应性强,可作为独立单元或与生化等工艺耦合。
技术原理
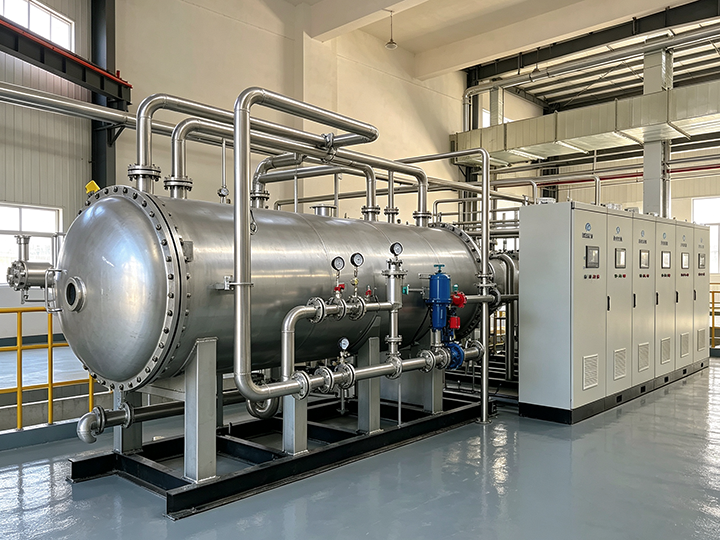
臭氧催化氧化是高效高级氧化技术,原理基于双路径氧化:臭氧分子直接攻击有机物不饱和基团,同时在非均相催化剂(负载型金属氧化物)表面极化分解产生氧化电位2.8V的羟基自由基,无选择性将难降解有机物矿化为CO₂、H₂O;催化剂通过界面吸附富集污染物与臭氧,过渡金属活性位点循环再生实现持续催化。
工艺特点
氧化效能强:臭氧利用率较传统工艺提升20%~40%,COD去除率可达50%~80%,可彻底矿化持久性有机物,也能将大分子裂解提升废水可生化性。
绿色环保:无需额外投加化学药剂,无危废污泥产生,无二次污染。
适应性强:pH适用范围6~9,对高盐、高毒性废水耐受性好,可灵活作为生化预处理或深度提标单元。
运行成本低:催化剂强度高、寿命长,可循环再生。
技术原理
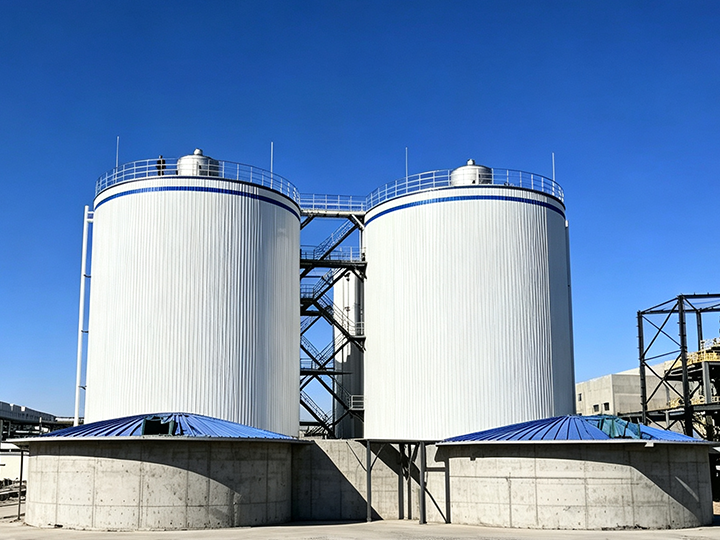
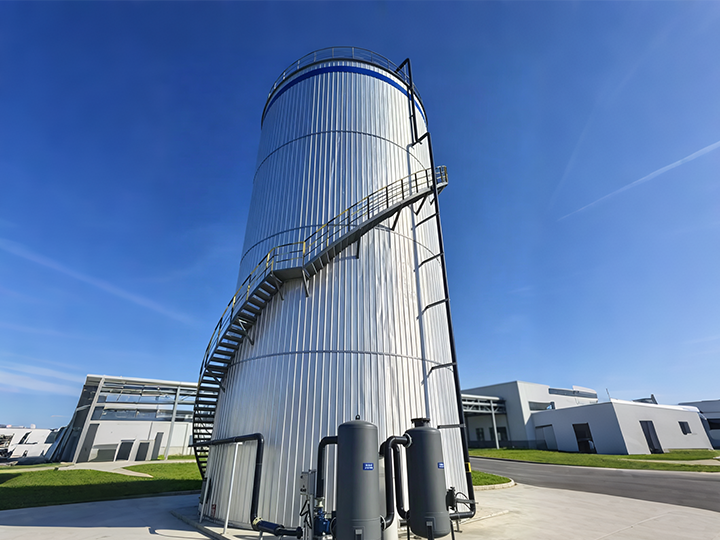
UASB(升流式厌氧污泥床)是一种高效厌氧生物处理工艺。废水从底部均匀布水进入,自下而上流经高浓度颗粒污泥床,厌氧微生物经水解、酸化、产乙酸、产甲烷四阶段将有机物降解为沼气(主要成分CH₄和CO₂);产生的沼气引起内部循环,促进颗粒污泥形成与维持;混合液上升至顶部三相分离器,实现气、液、固分离,沼气导出收集,污泥沉降回流至反应区,处理水从沉淀区排出。
工艺特点
布水均匀,无堵塞:布水方式采用底部分支强制旋流布水,泵压进水,使整个反应器底部布水均匀的同时避免了堵塞,克服了由于顶部采用自然重力布水造成的气堵及底部污泥层堵塞问题。
抗冲击负荷高,污泥颗粒化进程快:配套出水回流设计,稳定反应器内进水水质与处理负荷;布水系统产生的水力剪切作用,可加速污泥颗粒化。
模块化组件、安装简单,周期短:厌氧反应器布水系统及三相分离器全部为模块化成套设备,现场只需简单组装,安装简单,周期短。
技术原理
IC(内循环)厌氧反应器是由荷兰PAQUES公司开发的第三代高效厌氧反应器,相当于两个UASB反应器上下串联。废水进入底部混合区后,与内循环回流泥水充分混合,经第一厌氧区颗粒污泥降解大部分有机物并产生大量沼气;沼气的气提作用将泥水混合物提升至顶部气液分离器,沼气导出后泥水沿回流管返回底部,形成无需外加动力的自动内循环,循环量可达进水量的几十倍;剩余废水进入第二厌氧区精处理,最终经沉淀区固液分离后出水。
工艺特点
容积负荷率高,耐冲击能力强:IC内循环流量可达进水的10~20倍,液体上升流速较传统反应器增大8~20倍,强化了有机物与颗粒污泥的传质进程,同时稀释进水浓度,保证反应器稳定。
布水均匀,不易堵塞:罐外采用多支管进水,内部旋流布水,布水经过严格计算,每根支管流量均可调整,保证了罐截面各单位面积的进水量基本相同,对颗粒污泥产生很大的搅拌作用。
运行稳定,出水水质好:IC厌氧反应器配备有完善的监控体系,对进水量、循环量、进水温度及pH的监控,可保证系统高效稳定运行,避免反应器因水质的波动受到冲击。
技术原理
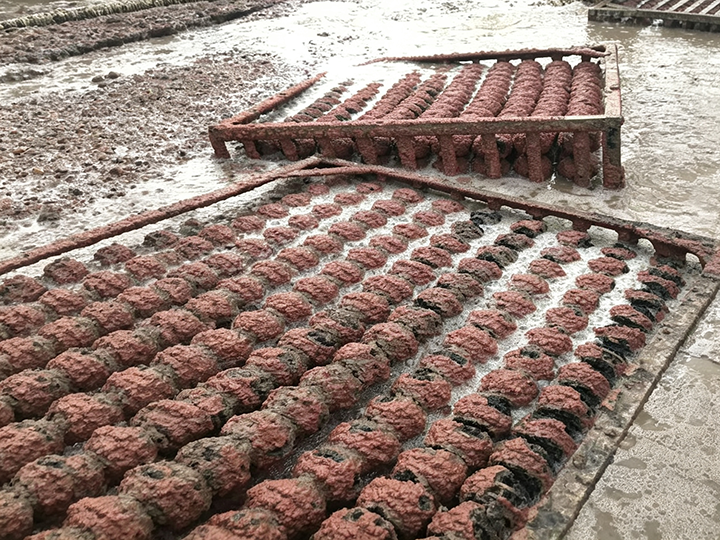
厌氧氨氧化(Anammox)是在厌氧条件下,由专性厌氧自养菌(AnAOB)催化,以氨为电子供体、亚硝酸盐为电子受体,将氨氮直接氧化为氮气(N₂)的生物脱氮过程,无需外加有机碳源,以碳酸氢盐为无机碳源。工程上常与短程硝化耦合形成PN/A工艺,先由氨氧化菌将约55%的氨氮转化为亚硝酸盐,再由AnAOB完成剩余氨氮与亚硝酸盐的厌氧转化,总反应简化为:NH₄⁺ + NO₂⁻ → N₂ + 2H₂O。
工艺特点
无需外加碳源:厌氧氨氧化菌为化能自养型微生物,以碳酸氢盐为碳源,脱氮过程完全不需要投加甲醇、乙酸钠等有机碳源
脱氮负荷高:脱氮容积负荷可达0.4~0.8 kgN/(m³·d),是传统工艺的2~4倍,占地面积节省30%以上。
污泥产量极低:厌氧氨氧化菌比生长速率极低,倍增时间约11天,增殖极为缓慢。剩余污泥产量仅为传统硝化反硝化工艺的10%左右,大幅减少污泥脱水、运输和处置的成本与工作量。
绿色低碳:相比传统硝化反硝化工艺,厌氧氨氧化可大幅降低CO₂排放,主要源于曝气电耗降低和外加碳源消耗减少,是实现污水处理厂碳中和的关键技术路径。
技术原理
短程硝化反硝化(Shortcut Nitrification-Denitrification)是将传统硝化过程控制在亚硝酸盐阶段,使氨氮仅被氧化为亚硝酸盐(NO₂⁻)而不再进一步氧化为硝酸盐(NO₃⁻),随后直接以亚硝酸盐为电子受体进行反硝化生成N₂的生物脱氮工艺。其核心机理是通过控制溶解氧(DO 0.5~1.5mg/L)、温度(25~35℃)、pH(7.5~8.5)或游离氨(FA)浓度等条件,选择性抑制亚硝酸盐氧化菌(NOB)活性,同时维持氨氧化菌(AOB)正常代谢,实现NO₂⁻-N的稳定积累(积累率>90%)。
工艺特点
节能降耗:氨氮仅氧化至亚硝酸盐阶段,曝气量较传统硝化反硝化减少约25%,大幅降低动力消耗。
节省碳源:反硝化直接以NO₂⁻为电子受体,所需碳源较传统工艺减少约40%,对低碳氮比废水优势显著。
减少污泥产量:总反应路径缩短,微生物合成量降低,剩余污泥产量减少约30%~35%。
碱度消耗低:硝化阶段仅消耗传统工艺约50%的碱度,减少外加碱药剂费用。
占地面积小:反应池容较传统工艺缩减20%~30%,适合提标改造及用地受限项目。
技术原理
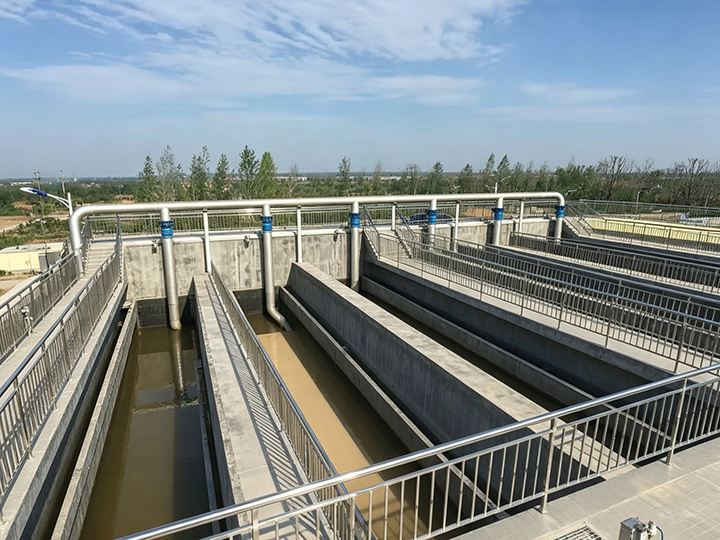
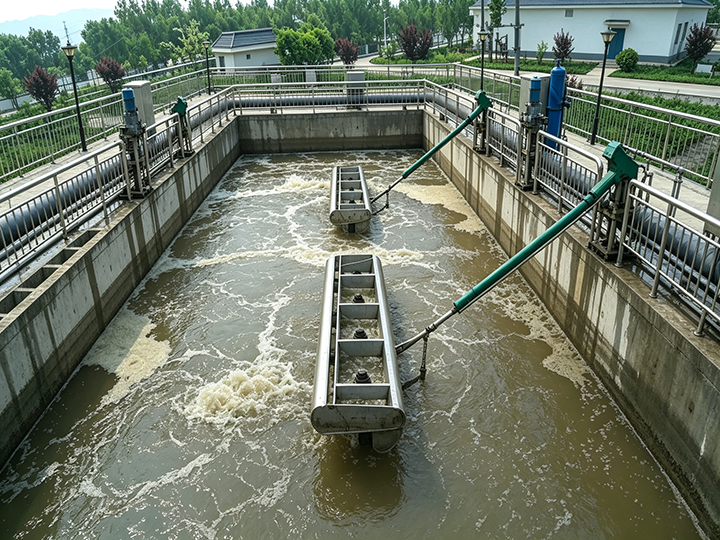
SBR(序批式活性污泥法,Sequencing Batch Reactor)是一种间歇运行的活性污泥处理工艺,在一个反应池内按时间序列依次完成进水、反应(曝气)、沉淀、排水、闲置五个阶段,以时间分割替代传统工艺的空间分割,实现有机物降解、脱氮除磷等功能。反应阶段可根据水质需求灵活设置为好氧、缺氧或厌氧环境,通过周期循环完成污水处理。
工艺特点
工艺流程简单:无需设置二沉池和污泥回流系统,构筑物少,基建投资低,占地面积较传统工艺节省20%~30%。
运行方式灵活:各阶段时长、曝气量及进水方式均可按需调整,适应水质水量波动,便于实现脱氮除磷等多目标处理。
沉淀效果好:沉淀阶段为静止沉降,不受水力干扰,污泥沉降效率高,出水悬浮物浓度低。
抗冲击负荷强:进水为间歇式,池内混合液对水质水量变化具有良好的缓冲能力,运行稳定性较好。
污泥沉降性能优良:间歇运行条件下污泥龄较长,丝状菌不易过度繁殖,污泥体积指数(SVI)较低,不易发生污泥膨胀。
技术原理
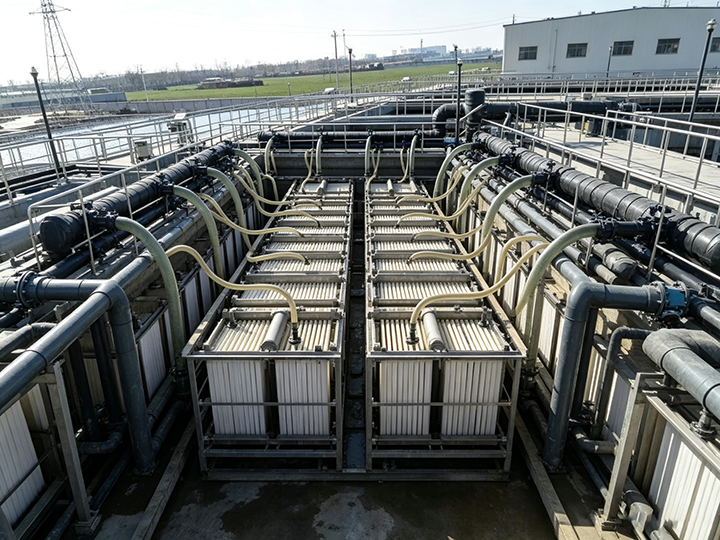
MBR(膜生物反应器,Membrane Bioreactor)是将膜分离技术与生物处理技术相结合的高效污水处理工艺,以微滤膜或超滤膜组件替代传统活性污泥法的二沉池,实现泥水高效分离。混合液中的活性污泥被膜截留于生物反应池内,维持高浓度污泥。按膜组件布置方式分为浸没式(膜组件浸没于生物池中,靠负压抽吸出水)和外置式(混合液经泵加压循环通过膜组件)两种构型,工程中浸没式应用更为广泛。
工艺特点
出水水质优:膜截留精度远高于二沉池,出水SS极低,浊度<1NTU,细菌及病毒去除率>99%,可直接回用或作为深度处理进水。
容积负荷高:高污泥浓度使容积负荷达传统工艺的2~3倍,池容缩减30%~50%,占地面积显著节省。
污泥龄长:SRT可控制在15~30天,世代周期长的硝化菌得以富集,氨氮去除率高;剩余污泥产量较传统工艺减少约30%~40%。
抗冲击负荷强:高MLSS提供充足生物量缓冲,对水质水量波动适应性好。
技术原理
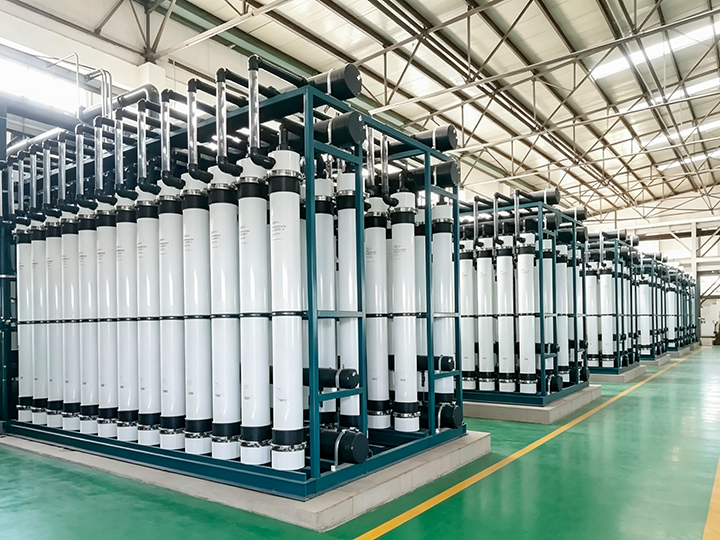
UF(超滤,Ultrafiltration)是以压力差为驱动力的膜分离技术,采用孔径0.01~0.1μm的半透膜组件,在0.1~0.5MPa操作压力下对污水进行筛分截留,可有效去除水中的悬浮物、胶体、大分子有机物、细菌及病毒等,而水分子、溶解性盐类及小分子物质透过膜孔成为产水。按膜组件构型分为中空纤维式、平板式、管式等,工程中中空纤维式应用最为广泛;按运行方式分为死端过滤(全量过滤)和错流过滤(Cross-flow),污水深度处理中错流过滤可有效减缓膜污染。
工艺特点
出水水质稳定:截留精度高,产水浊度<0.2NTU,SDI<3,细菌去除率>99%,出水水质远优于传统砂滤,可直接作为反渗透进水或满足回用标准。
物理分离过程:纯物理筛分机制,过滤阶段无需投加药剂,不改变水的化学组分,无副产物生成,运行过程绿色环保。
自动化程度高:运行周期可实现全自动控制,包括过滤、反洗、化学加强反洗(CEB)及化学清洗(CIP)等工序自动切换,人工干预少。
占地面积小:膜组件集成度高,设备紧凑,较传统沉淀+过滤工艺占地节省50%~70%,适合提标改造及用地受限项目。
技术原理
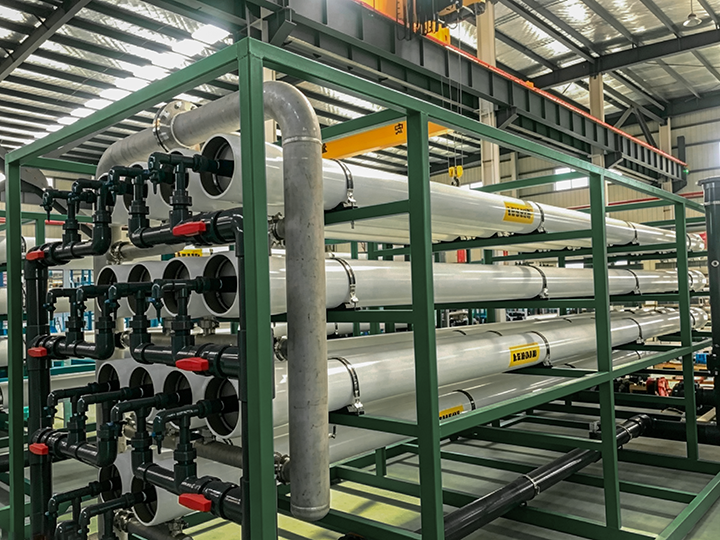
RO(反渗透,Reverse Osmosis)是以压力差为驱动力的精密膜分离技术,采用致密无孔的半透膜(等效截留精度约0.1nm),基于溶解-扩散机理实现分离,在高于溶液渗透压的操作压力(市政污水回用1.0~2.5MPa,苦咸水1.0~3.0MPa,海水5.5~8.0MPa)下,使水分子逆浓度梯度透过膜,而溶解性盐类(Na⁺、Cl⁻、Ca²⁺等)、有机物(分子量>100Da)、重金属离子、微生物及热原等被高效截留。膜材质以聚酰胺薄层复合膜(TFC)为主流,脱盐率>98%,结构上分为卷式、中空纤维式和管式,污水深度处理及中水回用中卷式膜组件应用最广。
工艺特点
脱盐精度极高:对单价离子截留率>95%,多价离子>99%,TOC去除率>95%,产水水质接近纯水,可满足工业高纯水、锅炉补给水及高品质再生水要求。
污染物去除广谱:可高效去除重金属(Pb、Cr、As等)、微量有机污染物(药物残留、内分泌干扰物)、病原微生物等,出水安全性高。
系统回收率受限:污水回用场景回收率一般50%~85%,产生15%~50%浓缩液需进一步处置(蒸发结晶、高级氧化等),浓水处理是工程难点。
预处理要求严格:进水须控制SDI<5、余氯<0.1mg/L,需配套多介质过滤、UF超滤及加药还原等预处理工序,防止膜氧化降解和污堵。
技术原理
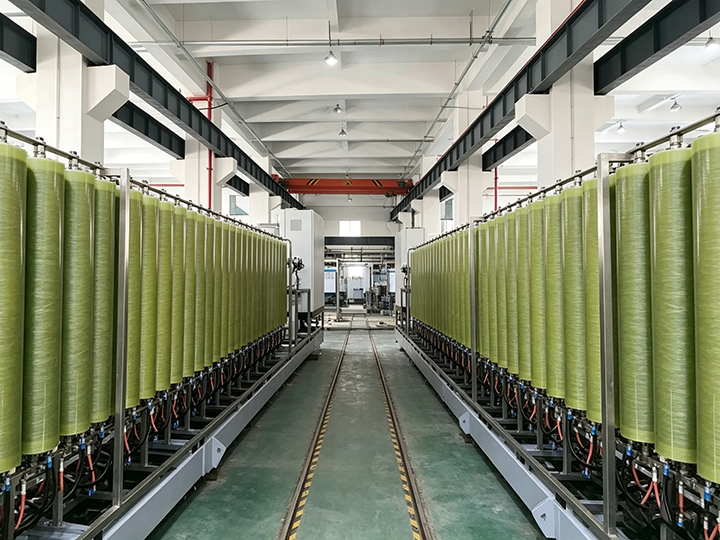
DTRO(碟管式反渗透)是专为高盐、高污染废水设计的特种膜分离技术,核心组件为碟管式膜柱,由聚酰胺复合膜片、水力导流盘、O型密封圈、中心拉杆及耐压套管组装而成。工作原理是在70~120bar高压下,进水沿导流盘表面呈螺旋状流动,水分子选择性透过膜进入中心集水管,溶解性盐类、大分子有机物、重金属等被截留形成浓缩液排出。区别于传统卷式RO,DTRO采用“宽流道+短流程+湍流冲刷”的水力学设计,导流盘表面凸点使水流形成高速湍流,有效削弱浓差极化,避免污染物在膜面沉积。
工艺特点
抗污染性能突出:进水容忍度高,可处理浊度≤4、SDI≤20的高污染废水,仅需简单砂滤、精滤预处理,无需复杂前处理工序。
分离效果稳定:对大分子COD、重金属截留率高,在合适工况下可实现稳定的污染物分离,产水品质受进水可生化性、盐分波动影响较小,可满足排放或回用要求。
运维灵活成本低:膜片可单独抽换,无需整支更换膜柱,维护成本较传统RO降低30%以上;模块化设计支持撬装化部署,占地小,可根据水质水量调整串并联配置。
浓缩减量效果好:单级系统回收率75%~85%,两级串联可达90%以上,可将高盐废水浓缩至TDS>100g/L,大幅降低后续蒸发结晶处理量。
主要应用于垃圾渗滤液、煤化工废水、脱硫废水、矿井水等高难度废水处理场景。
技术原理
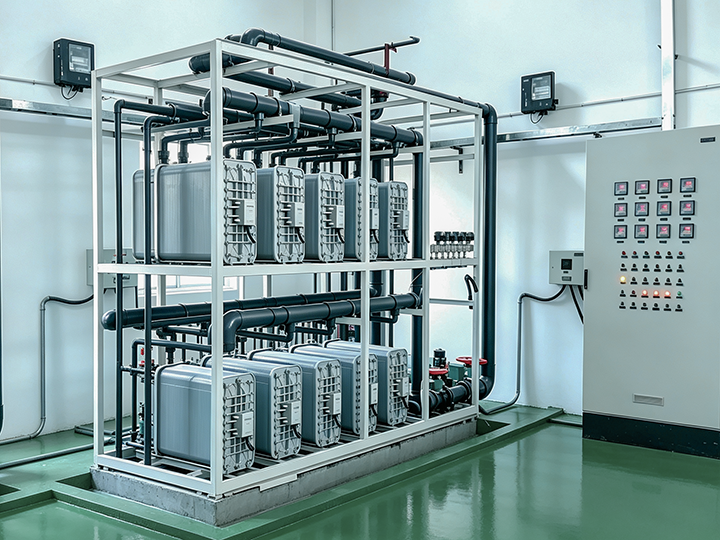
EDI(电去离子)是将电渗析与离子交换相结合的深度脱盐技术,核心为板框层叠式膜堆,由交替排列的阴/阳离子交换膜、填充混合树脂的淡水室、浓水室及电极组成。在直流电场驱动下,进水离子被树脂吸附后沿导电通道定向迁移,透过对应交换膜进入浓水室排出;同时水分子在膜-树脂界面电解产生H⁺和OH⁻,对失效树脂连续原位再生,无需酸碱即可不间断脱盐,产水电阻率可达15~18.2 MΩ·cm,一般作为 RO 反渗透之后的超纯水精处理单元。
工艺特点
无化学再生:电场水解离实现树脂连续电再生,消除酸碱废液排放,绿色环保。
连续稳定产水:交换与再生同步进行,24小时不间断运行,出水水质稳定,波动小。
脱盐精度高:强电解质离子去除率>99%,对CO₂、SiO₂、硼等弱电解质也有良好去除效果。
占地小成本低:模块化设计,占地约为传统混床的30%;运行成本较混床节省30%~50%。
进水要求严格:需经RO预处理,进水电导率<40μS/cm,硬度<0.5mg/L,余氯<0.01mg/L,TOC<0.5mg/L。
技术原理
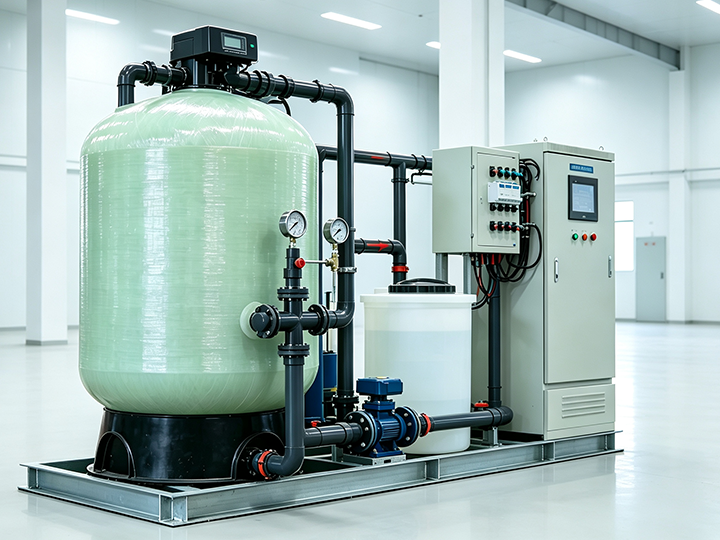
离子交换树脂技术是利用树脂上可交换离子与水中同电荷离子发生等当量交换反应的水处理技术。树脂为具有三维网状结构的高分子聚合物骨架,在水中吸水溶胀形成可溶胀的聚合物相,离子可扩散进入树脂内部网络进行交换。按功能基团可分为强酸/弱酸阳离子树脂、强碱/弱碱阴离子树脂;按孔结构分为凝胶型和大孔型。其原理是树脂功能基团上可交换离子与溶液中同电荷离子发生选择性交换,交换饱和后用酸碱再生液恢复交换能力,实现循环使用。
工艺特点
选择性强:树脂对不同离子交换亲和力不同,可针对性去除特定污染物(如重金属Cu²⁺、Ni²⁺、Cr⁶⁺,硝酸盐,磷酸盐等),适用于有价金属回收与深度净化。
处理精度高:出水离子浓度可降至mg/L甚至μg/L级,常用于深度除盐、软化及痕量污染物去除。
可再生循环:树脂经酸碱再生后可反复使用数百至上千次,运行周期长,耗材成本可控。
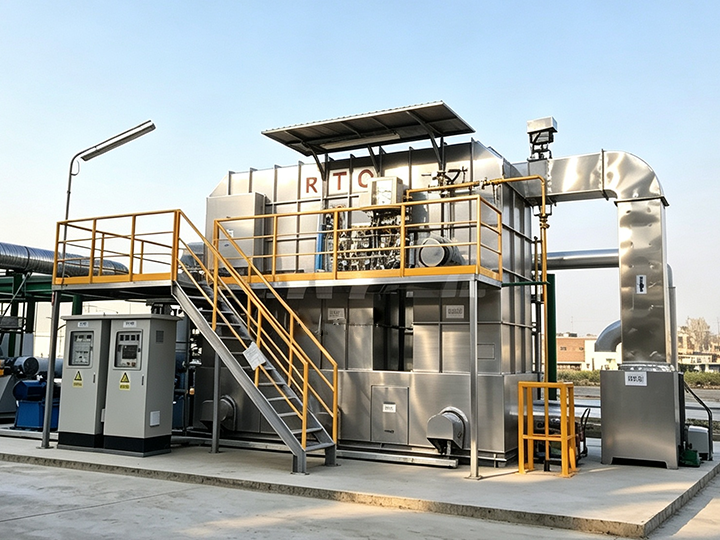
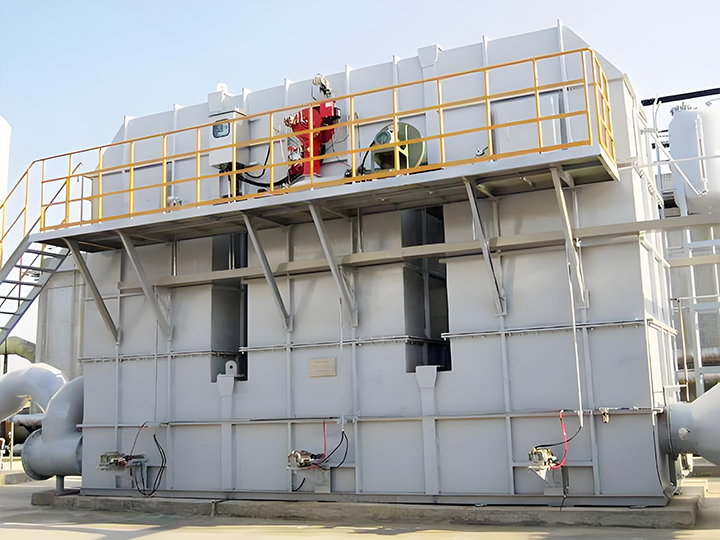
RTO(蓄热式热氧化炉,Regenerative Thermal Oxidizer)是处理挥发性有机物(VOCs)废气的主流高效热氧化技术。
技术原理
有机废气经引风机进入蓄热室,被蜂窝状陶瓷蓄热体预热至接近氧化温度后进入燃烧室,在760~850℃高温下停留≥0.75s,VOCs被彻底氧化分解为CO₂和H₂O;净化后的高温气体流经另一蓄热室,将热量传递给陶瓷体储存后低温排放。系统通过切换阀(或旋转阀)以60~120s为周期交替切换气流方向,使各蓄热室循环进行"吸热—放热—清扫"程序,实现热量高效回收与连续运行。三室 RTO 配置独立吹扫室,减少残留废气逃逸,VOC 净化效率可达99%以上。
工艺特点
热回收效率极高:热回收率≥95%;当废气热值达到自持条件(典型浓度约2g/m³)时,可不用辅助燃料维持燃烧,在主流热力燃烧工艺中能耗优势显著。
净化效率高:三室RTO VOCs去除率>99%,满足最严格排放标准。
工况适应性强:可处理大风量、中低浓度、成分波动大的有机废气,流量弹性为名义流量的20%~120%;无需催化剂,不存在催化剂中毒问题。
运行稳定可靠:模块化设计,自动化程度高,维护工作量少,设备使用寿命长。
技术原理
该技术是处理“大风量、低浓度”有机废气(VOCs)的主流工艺。其核心分为两个阶段:
吸附浓缩:利用活性炭或沸石转轮巨大的比表面积,将废气中的VOCs分子吸附截留,使排放气体达标,同时将污染物富集,体积缩小10-20倍。
脱附再生与燃烧:当吸附剂饱和后,利用热空气进行脱附,得到高浓度废气。随后进入催化燃烧室(CO)或蓄热式催化燃烧室(RCO),在催化剂(如铂、钯)作用下,于较低温度(250-400℃)下发生无焰燃烧,分解为CO₂和H₂O,释放的热量可回用于脱附环节,实现能量自平衡。
工艺特点
净化效率高:综合去除率通常>95%,适用于喷涂、印刷、电子等行业。
运行成本低:相比直接燃烧(TO),催化燃烧起燃温度低,且通过热回收大幅降低了燃料消耗。
安全性好:沸石转轮具有不可燃性,比传统活性炭吸附更安全;系统配备LEL监测与阻火器,防止回火。
局限性:对进气预处理要求高,需去除粉尘、漆雾和高沸点物质,防止吸附孔道堵塞或中毒失效。
技术原理
该技术是利用物质在不同温度下饱和蒸气压的差异,通过多级深度降温,将气态有机溶剂直接冷凝为液态进行回收。其核心分为两个阶段:
预处理与脱水:废气进入系统前需去除颗粒物并进行深度除湿(露点通常需降至-30℃以下),防止后续低温段结冰堵塞设备。
梯级冷凝回收:采用“预冷+深冷”的分级设计。先通过0~5℃预冷回收高沸点组分及冷量;再进入-30℃至-165℃的深冷段(常用液氮或复叠制冷),使绝大多数VOCs达到过饱和状态并液化析出,实现气液分离。
工艺特点
资源化价值高:属于纯物理回收工艺,不破坏溶剂分子结构。回收的有机溶剂纯度通常≥95%,可直接回用于生产或销售,对于高价值溶剂(如二氯甲烷、酯类),投资回收期通常在8-18个月。
安全性好:工艺全程低温工况,无明火、无高温氧化反应,可大幅降低易燃易爆高浓度化工废气的燃爆风险,适合高浓度有机溶剂废气治理。
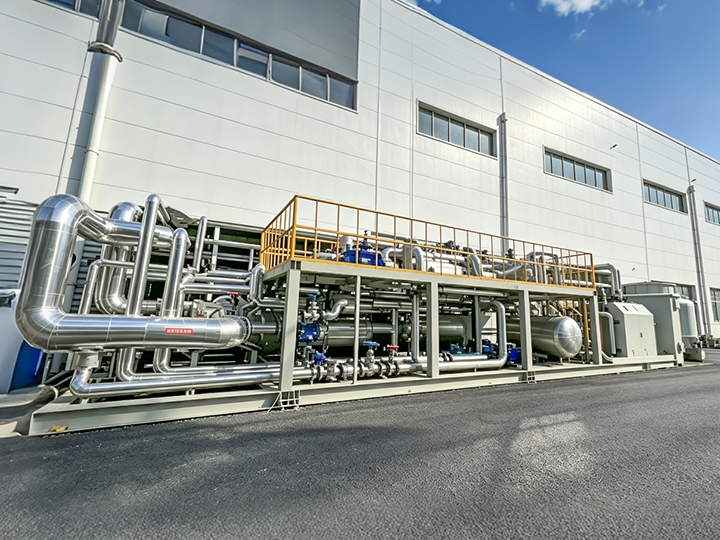
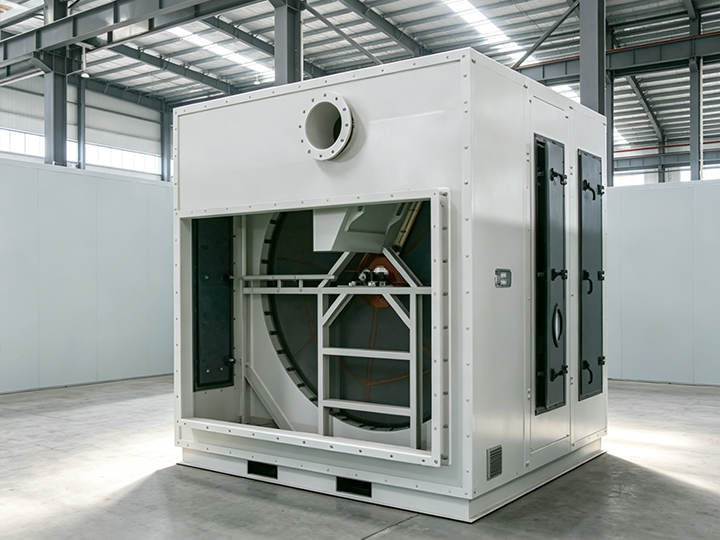
技术原理
该技术是处理大风量、低浓度有机废气(VOCs)的主流工艺,其核心功能是将废气浓缩,从而降低后续处理设备的规模与运行成本。其核心分为三个阶段:
吸附区:含VOCs的废气进入转轮吸附区,沸石分子筛凭借高比表面积及规则微孔结构选择性吸附VOCs分子,净化后的气体达标排放。转轮以每小时1-6转的速度缓慢旋转。
脱附区:吸附饱和的沸石区域旋转至脱附区,通入180-220℃的小股高温气体(热空气或惰性气体),使VOCs分子从沸石孔道中脱附,形成高浓度、小风量的浓缩气体,随后输送至后端处理设备(如RTO、RCO、CO等)进行分解。
冷却区:脱附后的沸石因高温失去部分吸附活性,进入冷却区通入常温新鲜空气或处理后的低温气体降温至40-60℃,恢复吸附能力后再次转入吸附区循环使用。
工艺特点
高效浓缩:综合去除率通常>90%,适用于喷涂、印刷、电子等行业。
安全性较好:沸石基材本身不可燃,对比活性炭吸附安全性更高;系统配套 LEL 可燃气体监测、阻火器,防范回火风险。
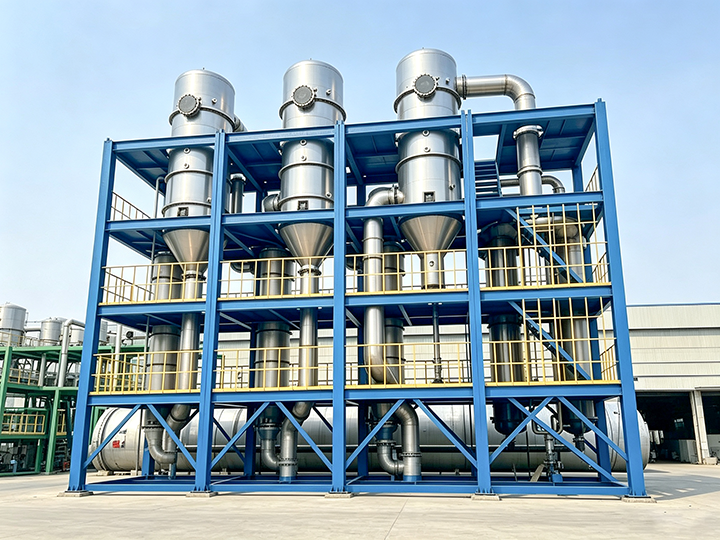
技术原理
该技术是工业高盐废水、热敏性物料浓缩与结晶的主流工艺,其核心功能是通过热能梯级利用实现节能降耗。其核心分为三个阶段:
一效蒸发:生蒸汽通入第一效加热室,加热物料使其沸腾产生二次蒸汽,该二次蒸汽作为第二效的热源,物料在此阶段完成初步浓缩。
二效蒸发:一效产生的二次蒸汽进入第二效加热室,在较低压力(负压)下释放潜热,使物料进一步浓缩,同时产生新的二次蒸汽供第三效使用。
三效蒸发与冷凝:二效二次蒸汽进入第三效,在更高真空度(-0.06~-0.09MPa)下完成最终浓缩,末效二次蒸汽经冷凝器冷凝为液态水排出,浓缩液或结晶盐从底部排出。
工艺特点
节能高效:蒸汽消耗量约为0.4~0.5吨/吨水,相比单效蒸发节能60%-70%,热效率可达85%以上。
低温保护:末效蒸发温度可低至40-60℃,有效保护热敏性物料(如中药提取液、果汁)的活性成分与风味。
适应性强:可处理高盐、高COD、高粘度、易结晶及腐蚀性料液,配备强制循环泵、除沫器及316L/钛材等耐腐蚀材质,防止结垢与腐蚀。
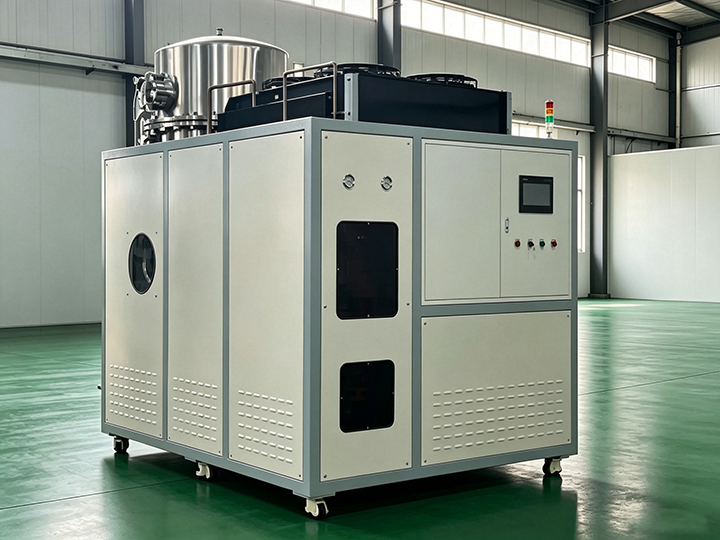
技术原理
该技术是利用真空负压降低液体沸点,在30~70℃低温下实现废水蒸发浓缩的工艺,其核心功能是通过热泵或MVR技术回收热能,实现低能耗运行。其核心分为三个阶段:
真空构建与加热:通过真空泵将蒸发罐内压力抽至-92kPa至-98kPa,使水沸点降至30-70℃;同时利用压缩机压缩冷媒或二次蒸汽产生热量,通过换热器加热废水。
蒸发与气液分离:废水在低温下沸腾汽化,产生的二次蒸汽经除沫器去除液滴后进入冷凝器,冷凝为达标回用水;浓缩液因密度增大下沉排出。
热能循环利用:热泵机型依靠制冷剂相变回收低品位热量;MVR机型通过压缩机将二次蒸汽升压升温循环复用,系统热能回收效率可达95%以上,无需外接生蒸汽源。
工艺特点
节能降耗:吨水电耗约30-70kWh,能耗仅为传统高温蒸发器的30%-60%,特别适合无蒸汽源的厂区。
不易结垢:低温运行减少盐分结晶与有机物焦化,配合自动清洗功能,延长设备寿命。
适用广泛:适用于电镀废水、切削液、垃圾渗滤液、锂电废液等高盐高COD废水,以及食品医药行业的热敏性物料浓缩。